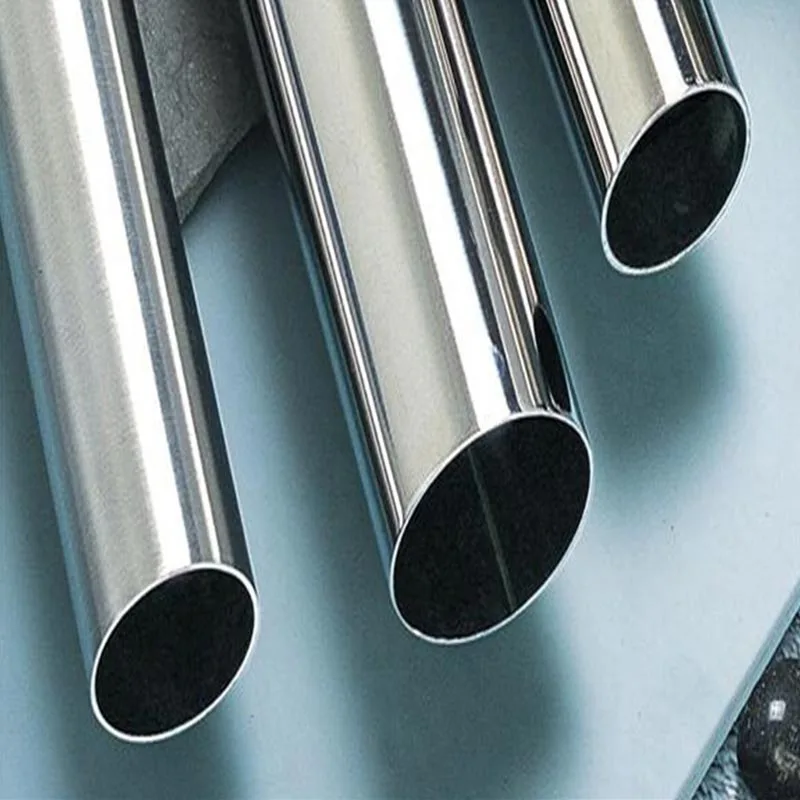
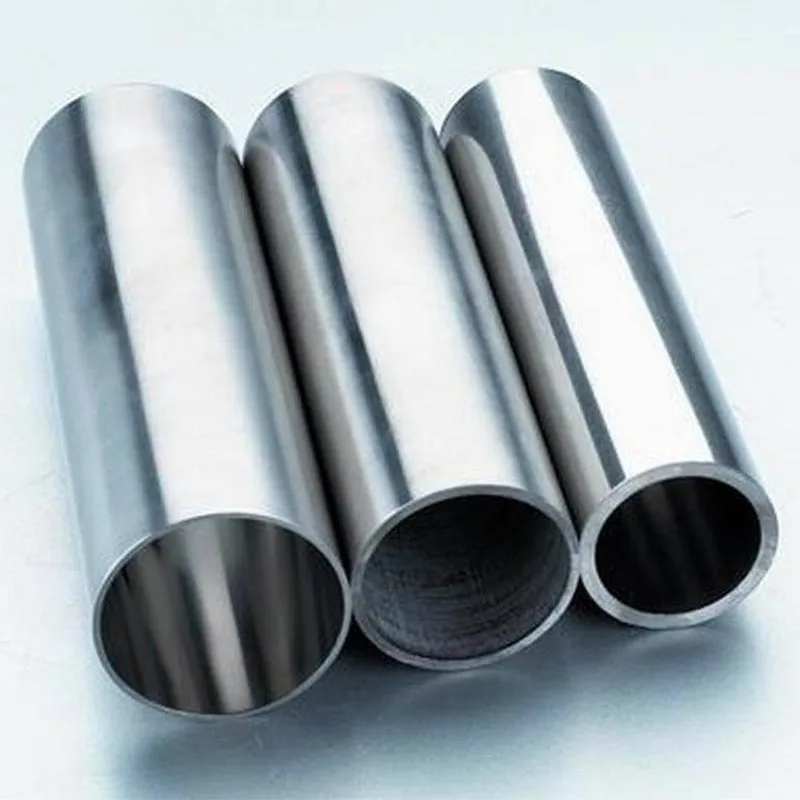
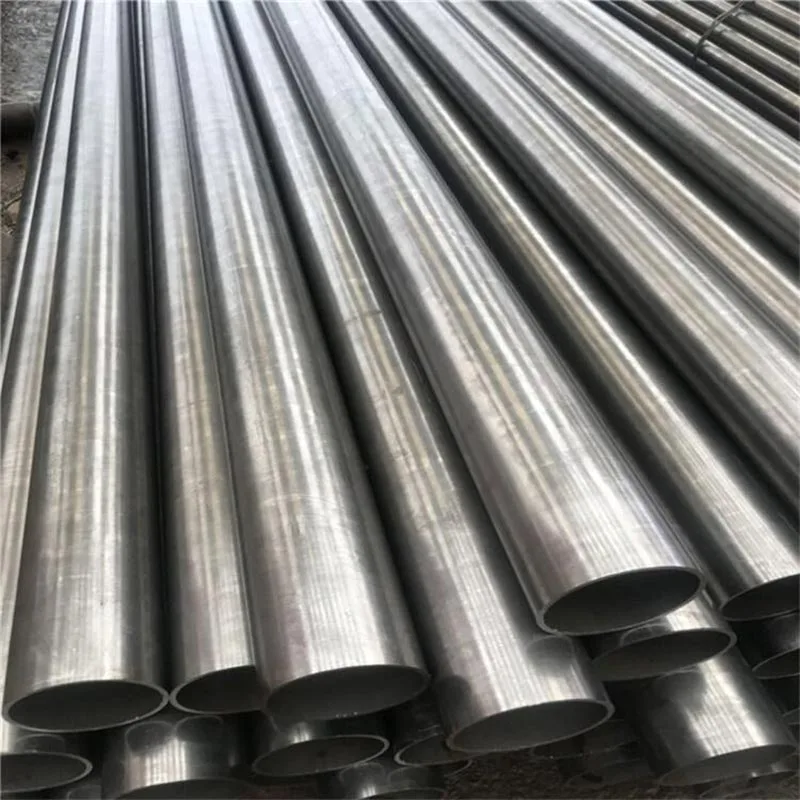
310S roestvrijstalen naadloze buisis ontworpen voor industriële systemen waarbij verhoogde temperaturen, oxidatieweerstand, naadloze constructie en materiaalstabiliteit van belang zijn. De 310S-kwaliteit combineert een hoog chroom- en nikkelgehalte met een koolstofarme samenstelling, waardoor het geschikt is voor geselecteerde oven-, warmtebehandelings-, petrochemische, verbrandings- en thermische verwerkingscomponenten. De sleutel tot een juiste keuze is niet alleen de temperatuur: de gebruiksatmosfeer, de mechanische belasting, de thermische cycli, de fabricagemethode, de afmetingen en de toepasselijke specificaties moeten allemaal samen in overweging worden genomen.
- 1. Wat is deze kwaliteit en pijpconstructie?
- 2. Hoe beïnvloedt de materiaalsamenstelling de prestaties?
- 3. Wat gebeurt er bij gebruik bij hoge temperaturen?
- 4. Waarom is naadloze constructie belangrijk?
- 5. Waar wordt deze buis vaak toegepast?
- 6. Hoe moeten ingenieurs de juiste specificatie selecteren?
- 7. Waar moet bij de fabricage rekening mee worden gehouden?
- 8. Welke inspecties en documenten zijn van belang?
- 9. Hoe verhoudt het zich tot andere roestvrije kwaliteiten?
- 10. Veelgestelde vragen
1. Wat is deze kwaliteit en pijpconstructie?
310S is een austenitisch roestvast staal met een laag koolstofgehalte, ontwikkeld voor omgevingen waar hittebestendigheid een belangrijke materiaalvereiste is. In veelgebruikte aanduidingen wordt de kwaliteit geïdentificeerd als UNS S31008 en EN 1.4845. De chemie wordt gekenmerkt door hoge chroom- en nikkelgehalten, terwijl de koolstoflimiet op een lager niveau wordt gehouden dan standaard 310. Die combinatie geeft de kwaliteit een bruikbaar evenwicht tussen oxidatieweerstand, vermogen bij hoge temperaturen en fabricagegeschiktheid.
De pijpconstructie is net zo belangrijk. Er wordt een naadloze buis gevormd zonder een longitudinale lasverbinding. Voor veeleisende procesapparatuur kan die doorlopende buisstructuur een belangrijk onderdeel van het ontwerp zijn, omdat de ingenieur geen product selecteert met een longitudinale lasnaad die langs de druk- of procesgrens loopt.
Het productassortiment dat gewoonlijk met deze kwaliteit wordt geassocieerd, omvat industriële buiscomponenten voor warmtebehandelingsapparatuur, ketels, warmteterugwinningssystemen, petrochemische apparatuur, verbrandingssystemen en andere hogetemperatuurassemblages. Het juiste ontwerp hangt echter af van de volledige besturingsomgeving en niet van de soortnaam zelf.
Materiële identiteit
UNS S31008 en EN 1.4845 zijn veelgebruikte identificatiegegevens voor de koolstofarme 310-kwaliteit. Aanbestedingsdocumenten moeten altijd overeenkomen met de aanduiding die vereist is in de projectspecificatie.
Typische constructie
De hier beschreven buis wordt geproduceerd via een warmgewalst naadloos proces, gevolgd door maatcontrole en oppervlakte- of eindbewerking volgens de ordervereisten.
2. Hoe beïnvloedt de materiaalsamenstelling de prestaties?
De belangrijkste reden dat ingenieurs voor de 310S kiezen voor thermische toepassingen is de legeringschemie. Chroom en nikkel zijn aanwezig in hoeveelheden die substantieel hoger zijn dan die in veel austenitische roestvaste staalsoorten voor algemeen gebruik. Deze legeringselementen beïnvloeden hoe het staal zich gedraagt bij blootstelling aan hitte, zuurstof en thermische cycli.
Chroom ondersteunt oxidatieweerstand
Chroom bevordert de vorming van een beschermende chroomrijke oxidelaag op het staaloppervlak. In een oxiderende omgeving met hoge temperaturen is dit beschermende gedrag van cruciaal belang voor de weerstand van de kwaliteit tegen aanslag en oppervlaktedegradatie. Het is een reden waarom het materiaal wordt overwogen voor ovencomponenten, verbrandingsgerelateerde onderdelen en andere apparatuur die wordt blootgesteld aan hete gassen.
Nikkel ondersteunt de austenitische structuur
Nikkel helpt de austenitische structuur te stabiliseren en draagt bij aan de prestaties van de kwaliteit bij hogere temperaturen. Het hoge nikkelgehalte helpt deze legering ook te onderscheiden van meer gewone roestvaste kwaliteiten die voornamelijk bedoeld zijn voor algemene industriële corrosieweerstand.
Een laag koolstofgehalte verandert het fabricagegedrag
De aanduiding “S” is belangrijk omdat deze de koolstofarme versie van de legering aangeeft. Een maximaal koolstofgehalte van 0,08% helpt de neerslag van chroomcarbide te verminderen in vergelijking met varianten met een hoger koolstofgehalte tijdens lassen en thermische blootstelling. Deze eigenschap kan nuttig zijn wanneer componenten worden gelast, gefabriceerd of worden blootgesteld aan herhaalde verhitting.
- Het hoge chroomgehalte ondersteunt de weerstand tegen oxidatie en aanslag in geschikte atmosferen met hoge temperaturen.
- Een hoog nikkelgehalte draagt bij aan de austenitische structuur en de stabiliteit bij hoge temperaturen.
- Een lager koolstofgehalte verbetert de geschiktheid van de kwaliteit voor gelaste en thermisch verwerkte componenten.
- De resulterende legering is vooral relevant waar temperatuurbestendigheid belangrijker is dan de brede positionering van kwaliteiten zoals 304.
Deze voordelen moeten niet worden geïnterpreteerd als universele weerstand tegen elke omgeving met hoge temperaturen. Zwavelhoudende gassen, carboneringsomstandigheden, reducerende atmosferen, gesmolten materialen, mechanische belastingen en thermische gradiënten kunnen het gedrag van materialen veranderen. Goede engineering begint daarom met het identificeren van het daadwerkelijke atmosfeer- en temperatuurprofiel.
3. Wat gebeurt er bij gebruik bij hoge temperaturen?
Apparatuur voor hoge temperaturen werkt zelden onder één enkele constante toestand. Een pijp kan geleidelijk worden verwarmd, op een doeltemperatuur worden gehouden, worden blootgesteld aan procesgassen, worden gekoeld en vele malen opnieuw worden verwarmd. De materiaalrespons tijdens deze volledige cyclus is belangrijker dan een enkel temperatuurgetal.
Oxidatie en schilfering
In oxiderende atmosferen helpt het hoge chroomgehalte het oppervlak een beschermende oxidelaag te ontwikkelen. Dit is een van de belangrijkste redenen waarom deze kwaliteit wordt gebruikt voor oven- en warmtebehandelingscomponenten. Naarmate de temperatuur stijgt, wordt oxidatie belangrijker, dus moet bij de materiaalkeuze rekening worden gehouden met de bedrijfsatmosfeer en de verwachte blootstellingsduur, in plaats van alleen te vertrouwen op een nominale temperatuurlimiet.
Thermisch fietsen
Herhaaldelijke verwarming en koeling veroorzaken thermische uitzetting en krimp. Temperatuurverschillen tussen de binnen- en buitenoppervlakken kunnen ook thermische gradiënten en plaatselijke spanningen veroorzaken. Voor een pijp die wordt gebruikt als onderdeel van een oven of een thermisch verwerkingssamenstel, moet de ontwerper rekening houden met de wanddikte, de weerstand, de verwarmingssnelheid, de afkoelsnelheid, de ondersteuningsopstelling en het verbindingsontwerp.
Mechanische belasting bij temperatuur
Verhoogde temperatuur verandert mechanisch gedrag. Sterkte, kruipweerstand en langdurige vervorming worden steeds belangrijker naarmate de bedrijfstemperatuur stijgt. Een leiding die interne druk, procesgassen of mechanische belastingen draagt, moet daarom worden geëvalueerd met behulp van de ontwerpcode en temperatuurafhankelijke materiaalgegevens die voor het systeem nodig zijn.
| Prestatiefactor | Waarom het ertoe doet | Technische vraag |
|---|---|---|
| Oxidatie weerstand | Helpt de afbraak van oppervlakken in geschikte oxiderende atmosferen onder controle te houden. | Welke gassen zijn aanwezig en hoe lang zal het oppervlak worden blootgesteld? |
| Thermisch fietsen | Herhaalde temperatuurveranderingen kunnen uitzetting, samentrekking en stress veroorzaken. | Hoe vaak wordt de apparatuur verwarmd en gekoeld? |
| Sterkte bij hoge temperaturen | De materiaalsterkte verandert naarmate de temperatuur stijgt. | Tegen welke belasting, druk en temperatuur moet de buis bestand zijn? |
| Conditie van fabricage | Lassen en thermische verwerking kunnen de toestand van het materiaal beïnvloeden. | Wordt het onderdeel na levering gelast, gebogen of machinaal bewerkt? |
Een nuttige technische benadering is het definiëren van de maximale bedrijfstemperatuur, normaal bedrijfsbereik, atmosfeer, druk of mechanische belasting, thermische cyclus, ondersteuningsconfiguratie en verwachte fabricagestappen voordat de kwaliteit en afmetingen worden bevestigd.
4. Waarom is naadloze constructie belangrijk?
Het belangrijkste verschil tussen naadloze en gelaste buizen is de manier waarop het buisvormige gedeelte wordt gevormd. Naadloze productie zorgt ervoor dat de buis geen longitudinale lasnaad heeft, terwijl gelaste producten afhankelijk zijn van een gevormd strip- of plaatgedeelte dat langs de naad wordt verbonden.
Dit verschil maakt naadloze buizen niet automatisch geschikt voor elke toepassing, maar kan waardevol zijn wanneer de ontwerper van de apparatuur de voorkeur geeft aan continue constructie. De keuze kan worden ingegeven door drukvereisten, geometrie, procesomstandigheden, normvereisten of de behoefte aan een naadloze buisvorm.
Continue buisvormige geometrie
De afwezigheid van een longitudinale las vereenvoudigt de productgeometrie voor ontwerpen die specifiek een naadloze constructie vereisen. Het vermijdt ook de noodzaak om een longitudinale las te evalueren als onderdeel van de basisproductieroute van de buis.
Geschikt voor geselecteerde toepassingen bij hoge temperaturen
Ovenbuizen, thermokoppelbeschermingsbuizen, procesbuizen en andere buisvormige componenten kunnen profiteren van een naadloze constructie wanneer de specificatie daarom vraagt. Het materiaal en het productieproces moeten nog steeds voldoen aan de relevante eisen op het gebied van afmetingen, warmtebehandeling, testen en inspectie.
Afmetingen blijven cruciaal
Naadloze constructie is slechts een deel van het product. Buitendiameter, wanddikte, lengte, eindvoorbereiding, rechtheid, oppervlakteconditie en maattolerantie hebben allemaal invloed op de vraag of de buis in een echt geheel kan worden geïnstalleerd.
- Bevestig of het ontwerp specifiek een naadloze constructie vereist of een gelaste constructie toestaat.
- Bevestig de vereiste buitendiameter en wanddikte voordat u bestelt.
- Controleer de eindconfiguratie die nodig is voor lassen, fittingen, steunen of installatie.
- Definieer de vereiste oppervlakteconditie wanneer oxidatie, reinheid of stroomafwaartse fabricage belangrijk is.
5. Waar wordt deze buis vaak toegepast?
De kwaliteit is met name relevant voor apparatuur die wordt blootgesteld aan hoge temperaturen en oxiderende atmosferen. De toepassingen ervan zijn daarom nauw verbonden met thermische verwerking, warmteopwekking, verbranding en industriële systemen waarbij gewone roestvrij staalsoorten mogelijk niet het gewenste hoge temperatuurvermogen bieden.
Warmtebehandelingsapparatuur
Stralingsbuizen, ovenrollen, retorten en andere buisvormige ovencomponenten kunnen hittebestendig austenitisch roestvrij staal vereisen. Het specifieke ontwerp moet rekening houden met de ovenatmosfeer, de temperatuur, de ondersteuningsmethode en de thermische cycli.
Ketels en warmteterugwinningssystemen
Voor bepaalde toepassingen met oververhittings-, herverwarmings- en warmteterugwinningsbuizen zijn mogelijk materialen nodig die de prestaties bij hoge temperaturen kunnen handhaven.
Petrochemische apparatuur
Hogetemperatuursecties van petrochemische verwerkingsapparatuur, inclusief geselecteerde oven- en ethyleengerelateerde componenten, kunnen gebruik maken van hooggelegeerde roestvrijstalen materialen waar thermische en oxidatieprestaties vereist zijn.
Industriële verbranding
Brandermondstukken, vlambuizen en andere buisvormige onderdelen die worden blootgesteld aan hete verbrandingsgassen kunnen oxidatieweerstand bij hoge temperaturen en geschikte fabricage-eigenschappen vereisen.
Temperatuurmeting
Beschermende buizen en thermokoppelmantels kunnen deze kwaliteit gebruiken in warme omgevingen zoals metaal- of glasverwerking, afhankelijk van de feitelijke procesatmosfeer en mechanische omstandigheden.
Ovens en ovensystemen
Keramische ovens, warmtebehandelingsmanden, ovenconstructies en aanverwante thermische apparatuur kunnen het materiaal gebruiken voor geselecteerde componenten die worden blootgesteld aan hitte en oxiderende omstandigheden.
Het matchen van applicaties moet plaatsvinden voordat er wordt besteld
Dezelfde kwaliteit kan in twee toepassingen verschillend presteren omdat de omgeving anders is. Een ovenbuis die wordt blootgesteld aan schone oxiderende lucht is niet hetzelfde als een buis die tijdens het uitschakelen wordt blootgesteld aan procesgassen die zwavelverbindingen, koolstofrijke gassen of agressieve condensaten bevatten.
Ingenieurs moeten daarom het daadwerkelijke proces definiëren voordat ze de wanddikte kiezen of een bestelling plaatsen. Belangrijke inputs zijn onder meer de continue en piektemperatuur, de samenstelling van de atmosfeer, interne druk, externe belasting, thermische cycli, verbindingsontwerp en verwachte onderhoudsomstandigheden.
6. Hoe moeten ingenieurs de juiste specificatie selecteren?
Het selecteren van het juiste product houdt meer in dan alleen het bevestigen van het legeringsnummer. Een technisch volledig onderzoek combineert normaal gesproken materiaalkwaliteit, buisconstructie, afmetingen, lengte, oppervlakteconditie, eindvoorbereiding, inspectie-eisen en de toepasselijke specificatie.
Begin met servicevoorwaarden
Registreer de werkelijke bedrijfstemperatuur in plaats van eenvoudigweg ‘hoge temperatuur’ te vermelden. Een nuttig onderzoek maakt onderscheid tussen de normale bedrijfstemperatuur, de maximale bedrijfstemperatuur, de opstarttemperatuur, de uitschakeltemperatuur en de frequentie van thermische cycli.
Definieer de procesatmosfeer
Sfeer wordt vaak over het hoofd gezien. Zuurstofrijke, neutrale, reducerende, carbonerende, zwavelhoudende en verbrandingsomgevingen kunnen zeer verschillende materiaaleisen stellen. Een kwaliteit die in de ene sfeer passend is, is in een andere sfeer misschien niet de beste keuze.
Bevestig de afmetingen
Het genoemde productassortiment omvat buitendiameters van 6 mm tot 89 mm, wanddiktes van 3 mm tot 30 mm en standaardlengtes van 3000 mm tot 10.000 mm. Levering op maat kan worden geregeld volgens de ordervereisten.
| Specificatie artikel | Te verstrekken informatie | Waarom het belangrijk is |
|---|---|---|
| Materiaalaanduiding | 310S, UNS S31008, of de door het project vereiste aanduiding | Zorgt ervoor dat de materiaalidentiteit overeenkomt met technische documenten. |
| Pijpconstructie | Naadloos | Bevestigt de vereiste productieroute en buisvormige structuur. |
| Buitendiameter | Vereiste voltooide OD | Regelt de pasvorm van de installatie, het stroomgebied en de verbindingsgeometrie. |
| Wanddikte | Vereiste nominale of minimale dikte | Beïnvloedt de mechanische capaciteit, warmteoverdracht, gewicht en fabricage. |
| Lengte | Standaard of gesneden lengte | Bepaalt de fabricageplanning en installatieregeling. |
| Eindigt | Effen, afgeschuinde of gespecificeerde configuratie | Zorgt ervoor dat de buis past bij de verbindings- en installatiemethode. |
| Oppervlak | As-processed of gespecificeerde afwerking | Belangrijk voor fabricage, netheid, uiterlijk en servicevoorbereiding. |
Gebruik een temperatuurcijfer niet als enige beslissing
Een materiaal kan bij een bepaalde temperatuur weerstand bieden aan oxidatie, terwijl het nog steeds ongeschikt is voor een bepaalde mechanische belasting of chemische atmosfeer. Een goede selectie combineert daarom metallurgische prestaties met apparatuurontwerp. De uiteindelijke keuze moet worden gecontroleerd aan de hand van de toepasselijke technische code, productstandaard en feitelijke procesomstandigheden.
7. Waar moet bij de fabricage rekening mee worden gehouden?
Vaak is de geleverde leiding slechts het uitgangspunt. Industriële projecten kunnen snijden, afschuinen, lassen, buigen, montage van fittingen, oppervlaktereiniging of montage in grotere oven- en processtructuren vereisen.
Voorbereiding van knippen en lengte
Voorbereiding op lengte kan het downstream-fabricagewerk verminderen als de voltooide lengte bekend is. De uiteindelijke snijtolerantie moet nog steeds worden overeengekomen met de projectvereiste, zodat het voorbereide gedeelte past in de montagevolgorde.
Afgeschuinde uiteinden
Afgeschuinde uiteinden kunnen de lasvoorbereiding ondersteunen wanneer een stompgelaste verbinding deel uitmaakt van de montage. De afschuiningsgeometrie moet vóór de productie worden gedefinieerd, omdat verschillende fabricageprocedures verschillende eindconfiguraties kunnen vereisen.
Voorbereiding van het oppervlak
Beitsen en passiveren kunnen worden gebruikt om oppervlakteoxiden te verwijderen en een schoner roestvrijstalen oppervlak te creëren. Of deze behandelingen nodig zijn, hangt af van de productieroute, de fabricagevolgorde, de uiterlijke eisen en de serviceomgeving.
Overwegingen bij het lassen
Een laag koolstofgehalte is een van de bepalende kenmerken van 310S. Tijdens de fabricage moeten de lasprocedure, de keuze van het vulmiddel, de warmte-inbreng, het verbindingsontwerp en de nabehandeling worden bepaald volgens de toepasselijke lasprocedure en materiaalspecificatie, in plaats van te worden afgeleid uit de naam van de legering.
- Bevestig het vereiste materiaal en de afmetingen voordat u gaat snijden of vormen.
- Controleer de eindvoorbereiding ten opzichte van het geplande verbindingsproces.
- Bescherm het roestvrijstalen oppervlak tegen verontreiniging tijdens fabricage en hantering.
- Gebruik een gekwalificeerde lasprocedure wanneer een lasconstructie vereist is.
- Inspecteer de afgewerkte afmetingen en de toestand van het oppervlak vóór installatie.
Bij apparatuur voor hoge temperaturen heeft de kwaliteit van de fabricage rechtstreeks invloed op het servicegedrag. Lokale schade, vervuiling, slechte pasvorm, ongepaste lasprocedures of onjuiste wanddikte kunnen problemen veroorzaken, zelfs als het basismateriaal zelf correct is gespecificeerd.
8. Welke inspecties en documenten zijn van belang?
Traceerbaarheid wordt vooral belangrijk wanneer roestvrijstalen buizen worden gebruikt in ketels, warmtebehandelingssystemen, petrochemische apparatuur en andere technische installaties. Documentatie moet het mogelijk maken het aangekochte materiaal te matchen met de aankoopspecificatie en de uiteindelijke toepassing.
Materiële documentatie
Afhankelijk van de bestelling en de toepasselijke specificaties kan de documentatie een materiaaltestcertificaat omvatten, zoals EN 10204 3.1, gegevens over de chemische samenstelling, mechanische testresultaten, certificaat van oorsprong, handelsfactuur en paklijst.
Testvereisten
De geldende leidingspecificatie bepaalt welke testen verplicht zijn en welke aanvullende eisen zijn. Voor austenitische roestvrijstalen buizen die onder ASTM A312 vallen, heeft de specificatie bijvoorbeeld betrekking op warmtebehandeling, mechanisch testen, niet-destructief elektrisch testen of hydrostatisch testen en andere vereisten. Kopers moeten de geldende specificatie identificeren in plaats van elke inspectievereiste als universeel te behandelen.
Inspectieplanning
Een duidelijk inspectieplan moet onderscheid maken tussen kwaliteitscontroles van de fabrikant, vereiste standaardtests, door de klant gespecificeerde inspecties en optionele verificatie door derden. Dit voorkomt onzekerheid later in het aankoopproces.
- Controleer de kwaliteit en warmte-identificatie aan de hand van de materiaaldocumentatie.
- Bevestig afmetingen en wanddikte aan de hand van de aankoopspecificatie.
- Controleer de toestand van het oppervlak en voltooi de voorbereiding vóór verzending.
- Bevestig de vereiste mechanische en niet-destructieve tests voor de geldende specificatie.
- Houd de documentatie traceerbaar naar de geleverde leiding voor installatie- en onderhoudsgegevens.
9. Hoe verhoudt het zich tot andere roestvrije kwaliteiten?
Materiaalvergelijking is nuttig wanneer de toepassing potentieel door meer dan één roestvrij staalsoort kan worden bediend. Het doel is niet om één enkele kwaliteit universeel superieur te verklaren, maar om te identificeren welke materiaaleigenschappen aansluiten bij de werkelijke omgeving.
| Cijfer | Belangrijkste kracht | Typische selectieoverweging | Sleutelvraag |
|---|---|---|---|
| 304 | Algemene corrosiebestendigheid en breed industrieel gebruik | Vaak geselecteerd voor roestvrijstalen apparatuur voor algemeen gebruik | Zijn extreme thermische prestaties eigenlijk vereist? |
| 321 | Titanium-gestabiliseerd austenitisch roestvrij staal | Handig als stabilisatie een belangrijke ontwerpvereiste is | Heeft de toepassing baat bij titaniumstabilisatie? |
| 310S | Hoog chroom- en nikkelgehalte met gecontroleerd laag koolstofgehalte | Hoge temperatuur- en oxidatiebestendige service | Is voor de toepassing een hittebestendige austenitische legering vereist? |
De vergelijking laat zien waarom de keuze van de kwaliteit moet worden gekoppeld aan de bedrijfsomstandigheden. Een kwaliteit voor algemeen gebruik kan volkomen geschikt zijn voor een gematigde industriële omgeving, terwijl een hittebestendige kwaliteit relevanter wordt naarmate de temperatuur en de oxidatie-eisen toenemen.
310S versus 310
De meest directe vergelijking is die tussen de 310S en de standaard 310-kwaliteit. Het belangrijkste verschil is het koolstofgehalte. Het lagere koolstofgehalte van 310S helpt de neerslag van chroomcarbide te verminderen en kan het materiaal geschikter maken voor gelaste of thermisch verwerkte assemblages.
310S versus 304
304 is een van de meest gebruikte austenitische roestvaste staalsoorten voor algemeen gebruik. Het is een sterke optie voor veel corrosieve en industriële omgevingen, maar toepassingen die worden gedomineerd door verhoogde temperatuur- en oxidatieweerstand kunnen een hittebestendige kwaliteit van hogere legering vereisen.
310S versus 321
321 maakt gebruik van titaniumstabilisatie en wordt vaak geselecteerd wanneer dat stabilisatiemechanisme een belangrijk onderdeel van het ontwerp is. 310S vertrouwt in plaats daarvan op zijn hoge chroom- en nikkelchemie en gecontroleerd koolstofniveau voor zijn rol bij hoge temperaturen. De serviceatmosfeer en het temperatuurbereik moeten de uiteindelijke keuze bepalen.
10. Veelgestelde vragen
Wat is de materiaalaanduiding?
De kwaliteit wordt gewoonlijk geïdentificeerd als UNS S31008 en EN 1.4845. Projectdocumentatie moet de aanduiding gebruiken die vereist is door de toepasselijke materiaal- en buisspecificatie.
Wat maakt deze kwaliteit geschikt voor gebruik bij hoge temperaturen?
Het hoge chroom- en nikkelgehalte ondersteunt oxidatieweerstand en prestaties bij hoge temperaturen in geschikte omgevingen. De koolstofarme samenstelling verbetert ook de geschiktheid voor gelaste en thermisch verwerkte componenten.
Is de buis daadwerkelijk naadloos?
Ja. De gespecificeerde productieroute is de naadloze productie van warmgewalst materiaal, waarbij het buisvormige gedeelte zonder lasnaad in de lengterichting wordt gevormd.
Welke afmetingen zijn beschikbaar?
Het genoemde assortiment omvat buitendiameters van 6 mm tot 89 mm, wanddiktes van 3 mm tot 30 mm en standaardlengtes van 3000 mm tot 10.000 mm. Voor specifieke projecten kunnen eisen op maat worden besproken.
Kunnen de uiteinden worden afgeschuind?
Ja. Afgeschuinde uiteinden kunnen worden voorbereid volgens de vereiste fabricage- of installatieconfiguratie. De eindgeometrie moet vóór productie worden bevestigd.
Kan oppervlaktebehandeling worden gespecificeerd?
Ja. Afhankelijk van het project kunnen het richten, beitsen, passiveren en gespecificeerde oppervlakteafwerking op elkaar worden afgestemd. De vereiste oppervlakteconditie moet bij de bestelling worden gedefinieerd.
Is het geschikt voor elke omgeving met hoge temperaturen?
Geen enkel materiaal mag alleen op basis van de temperatuur worden geselecteerd. De samenstelling van de atmosfeer, mechanische belasting, thermische cycli, druk, fabricageomstandigheden en toepasselijke ontwerpregels moeten ook worden geëvalueerd.
Welke informatie moet worden opgenomen in een technisch onderzoek?
Een nuttig onderzoek zou de materiaalaanduiding, buisconstructie, buitendiameter, wanddikte, lengte, eindvoorbereiding, oppervlakteconditie, toepasselijke specificaties, bedrijfstemperatuur, procesatmosfeer, hoeveelheid en inspectie- of documentatievereisten moeten omvatten.
Kan er inspectiedocumentatie worden verstrekt?
Documentatie kan worden geregeld op basis van de productspecificatie en ordervereisten. Afhankelijk van de overeengekomen reikwijdte kan dit materiaaltestdocumentatie, chemische samenstellingsregistraties, mechanische testresultaten, oorsprongsdocumentatie en commerciële verzenddocumenten omvatten.
Hoe moet het eindcijfer worden bevestigd?
De uiteindelijke selectie moet worden gecontroleerd aan de hand van het ontwerp van de apparatuur, de serviceomgeving, de relevante norm, de vereiste afmetingen, de verbindingsmethode en de toepasselijke technische code. Materiaalbevestiging moet vóór productie worden voltooid.
Voor industriële projecten begint de meest betrouwbare specificatie bij de werkomgeving en werkt vervolgens terug naar materiaalkwaliteit, pijpconstructie, afmetingen, fabricage, inspectie en documentatie. Deze aanpak zorgt ervoor dat de geselecteerde roestvrijstalen buis past bij de daadwerkelijke apparatuur, in plaats van alleen op een materiaalnaam te vertrouwen.
Heeft u een 310S naadloze buisspecificatie nodig voor uw project?
Deel de vereiste materiaalaanduiding, buitendiameter, wanddikte, lengte, eindconfiguratie, oppervlakteconditie, gebruikstemperatuur en toepassingsdetails.Neem contact met ons op voor een technisch gesprek en een projectspecifieke offerte.